金属3D打印
您好,欢迎访问江苏九银智能科技有限公司
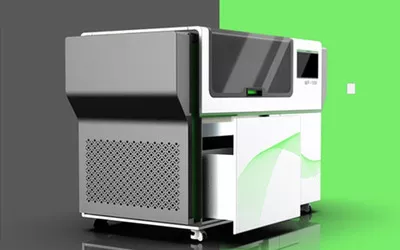
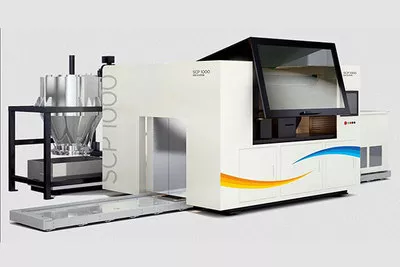
金属3D打印属于增材制造,区别于车铣刨磨这类“减材加工”,以三维数字模型为基础,用激光、电子束等高能热源,把金属粉末/丝材逐层熔化、凝固堆叠,直接成型金属零件,不需要模具。
SLM 选择性激光熔化(粉床熔融,***常用)铺一层几十微米厚金属粉,激光按切片轮廓选择性熔化粉末,惰性气体保护防氧化;精度高、致密度高,适合中小尺寸、复杂精密件(植入物、航空结构件、随形冷却模具),设备成型腔偏小。
EBM 电子束熔化真空环境下电子束熔化金属粉末,热源能量大、适合钛合金等活性金属;成型应力小,多用于航空钛构件,设备成本高。
DED 直接能量沉积(激光熔覆式)同步送粉/送丝,激光在基材上一边送料一边熔覆堆积;成型体积大,可做大型构件、零件修复、梯度材料,精度低于SLM。
Binder Jetting 粘结剂喷射先喷粘结剂把金属粉末粘成型坯,再脱脂、高温烧结;速度快、成本低,适合批量小件,后续必须烧结,致密度略低。
钛合金Ti6Al4V、316L不锈钢、模具钢(H13、18Ni)、铝合金AlSi10Mg、镍基高温合金Inconel718、铜合金等,以球形金属粉末为主,也有丝材原料。
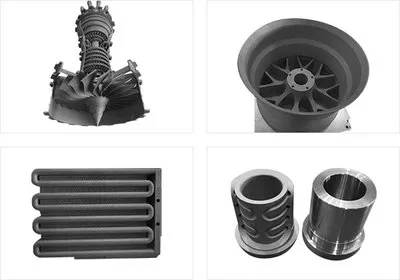
✅ 设计自由:可以做内部点阵、内置冷却流道、一体化复杂结构,传统加工很难甚至无法实现
✅ 轻量化:点阵结构减重,兼顾强度,适合航空航天
✅ 少无模具:新品试制、小批量生产周期大幅缩短
✅ 材料利用率高:未熔化粉末可回收,相比锻铣废料少很多
✅ 一体化成型:多个零件合并打印,减少装配、密封点
设备、粉末单价高,大批量简单零件成本不如铸造/锻造
存在层纹,大部分零件需要喷砂、机加、热处理等后处理
容易出现气孔、裂纹、残余应力,力学性能存在各向异性,关键件需要工艺验证
SLM成型尺寸有限,大尺寸件多用DED
航空航天:发动机叶片、轻量化支架、燃油喷嘴
医疗骨科:个性化钛合金骨骼植入物、牙科冠桥
模具行业:注塑模、压铸模随形冷却水路,缩短冷却周期
新能源:高功率散热器、电控热交换件
汽车:样件快速验证、电驱零部件
修复:液压件、涡轮叶片局部修复(DED)
三维建模 → 模型切片+添加支撑 → 设备铺粉/送料打印 → 清粉去支撑 → 热处理(去应力)→ 机加、抛光等后处理 → 检测
如果你需要,我可以给你一份SLM和DED对比简表,或者整理一份适合发官网的简短介绍版本。
江苏九银智能科技有限公司 版权所有 苏ICP备2026079442号-1 XML